当前位置:首页>java>UG编程实战分享21-底壁铣案例--开粗

UG编程实战分享21-底壁铣案例--开粗

  • 2026-10-29 03:02:01
UG编程实战分享21-底壁铣案例--开粗

底壁铣案例--开粗

案例背景

  • 加工对象
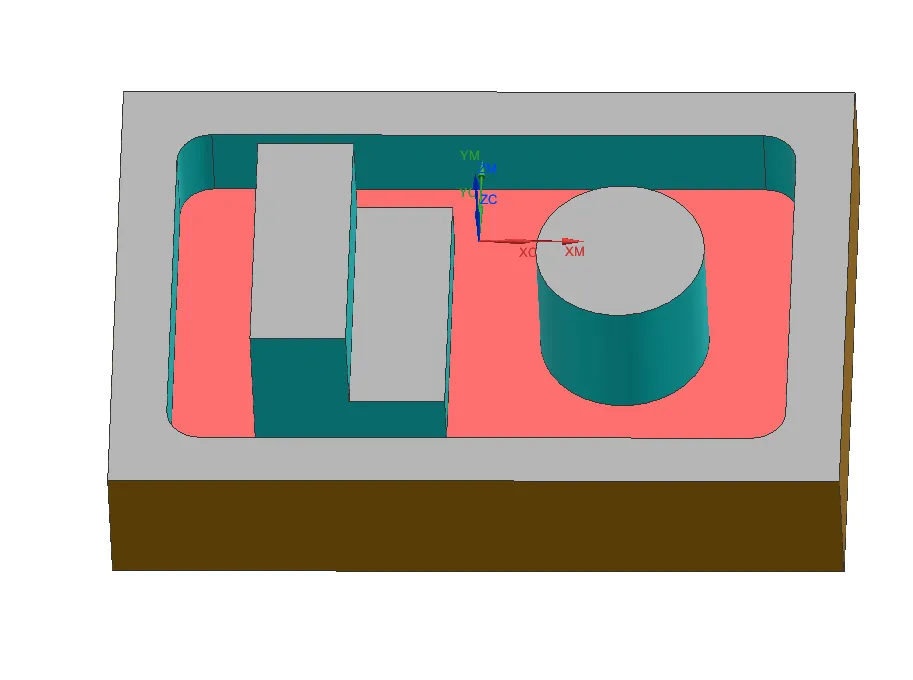
    :718钢工件(尺寸260×180×75mm),中心有几个凸台封闭型腔(深度55mm,侧壁倾斜角0°)。
  • 目标
    :使用NX完成型腔底壁铣开粗,去除大部分余量,为精加工预留0.3mm余量。
  • 机床
    :三轴立式加工中心(主轴最高转速8000rpm,最大进给率5000mm/min)。

一、编程前准备

1. 模型处理

  • 导入工件3D模型(STEP或PRT格式)。
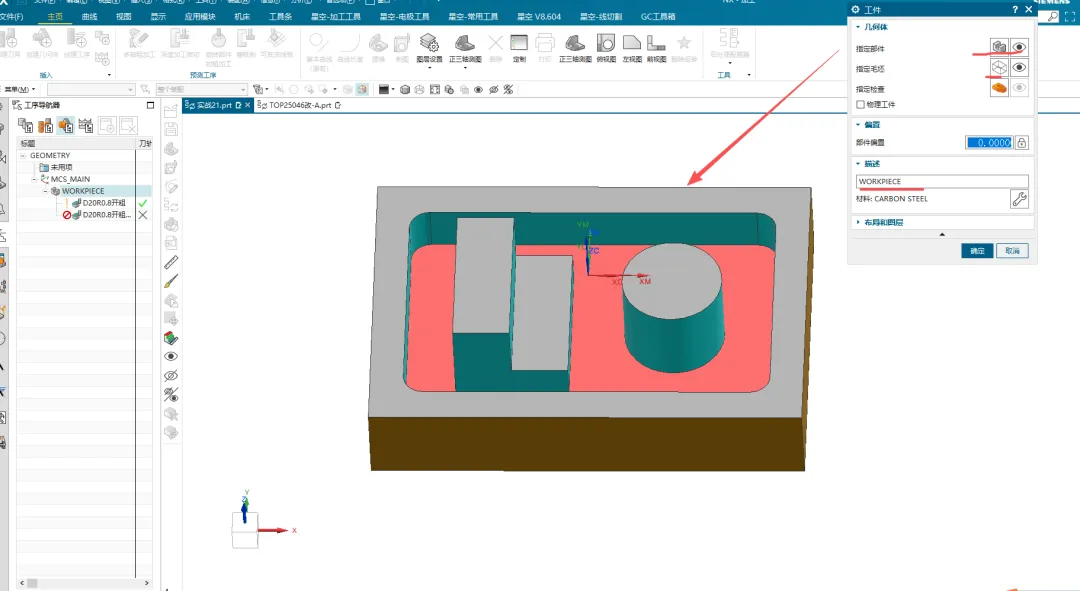
  • 几何体关联
  • 部件几何体(Part Geometry):选择几何体指定部件。
  • 毛坯几何体(Blank Geometry):选择包容块或部件。
  • 检查几何体(Check Geometry):无(无夹具干涉)。
  • 指定需要加工的型腔底面为加工区域。

2. 刀具选择

  • 刀具类型
    牛鼻刀D20R0.8。
  • 参数
    • 切削刃长:60mm(需覆盖加工深度55mm)。
    • 刀柄直径:φ19mm(避免与侧壁干涉)。
    • 刀具材料:硬质合金刀片刀

二、NX底壁铣开粗操作步骤

1. 创建加工操作

  • 模板选择
    :进入 mill_planar → 选择 底壁铣FLOOR_WALL 操作。

2. 刀具设置

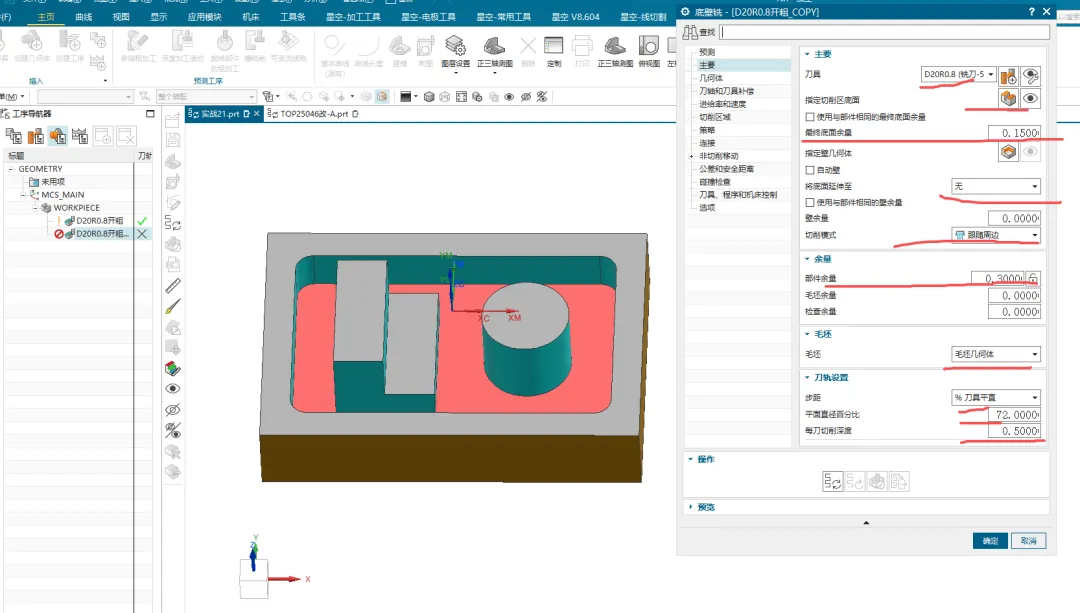
  • 选择刚才新建的刀具的 “牛鼻刀D20R0.8”,参数如下:
    • 直径:20mm
    • 底刃R角:0.8
    • 刀长:75mm(刀柄长度需超过夹持需求)

3. 切削模式与参数

  • 切削模式
    :跟随部件(Follow Part)(自动识别型腔边界)。
  • 步距
    :刀具直径的70%(14mm)。
  • 每刀深度
    :0.3mm(分层切削)。
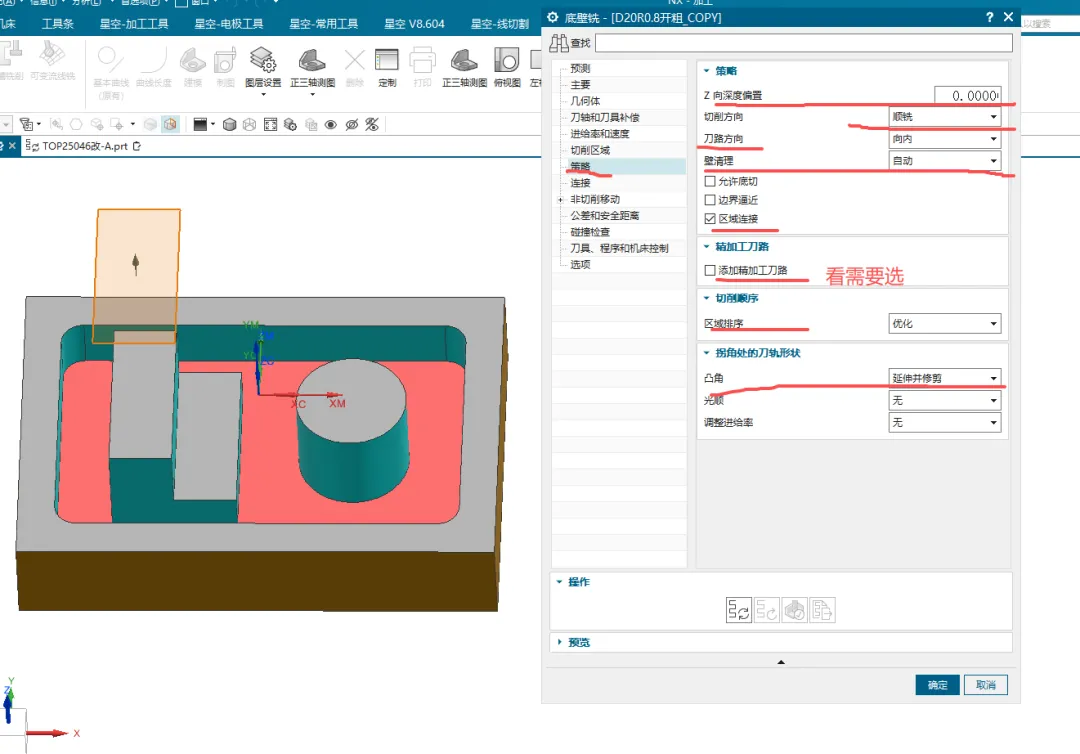
  • 切削方向
    :顺铣减少刀具磨损。
  • 余量设置
    • 底面余量(Floor Stock):0.3mm
    • 侧壁余量(Wall Stock):0.3mm

4. 进刀与退刀

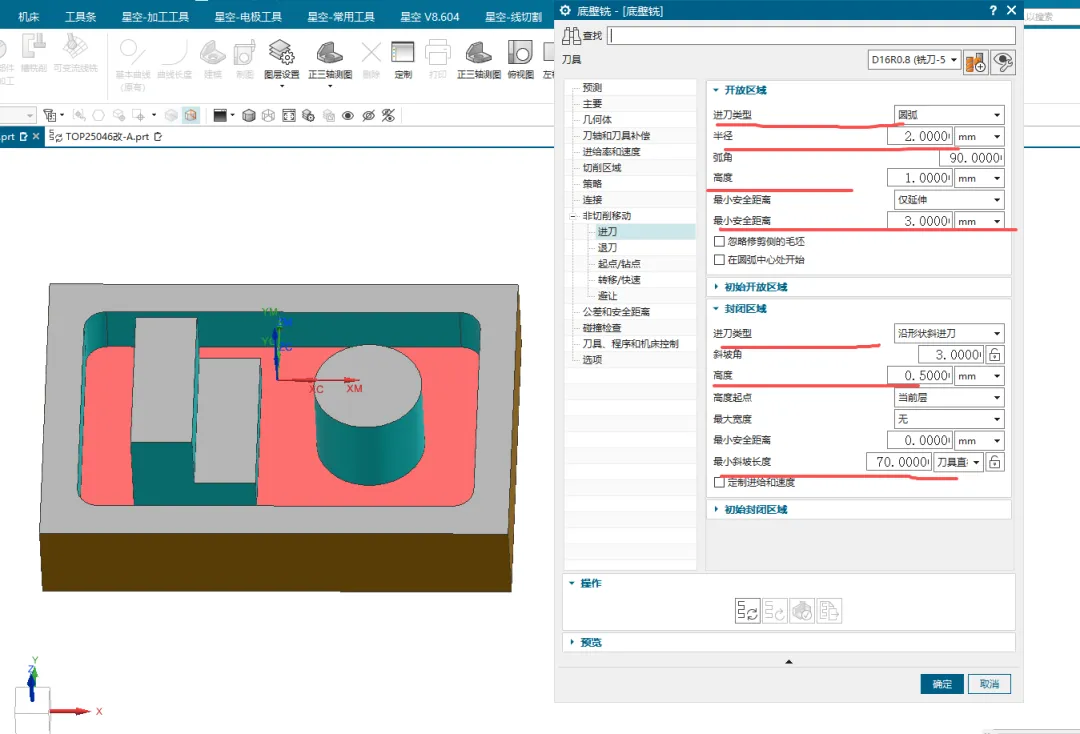
  • 进刀类型
    :封闭区域螺旋进刀(Helical),直径70%刀具直径,倾斜角3°。开放区域沿形状斜进刀
  • 退刀类型
    :与进退刀相同。
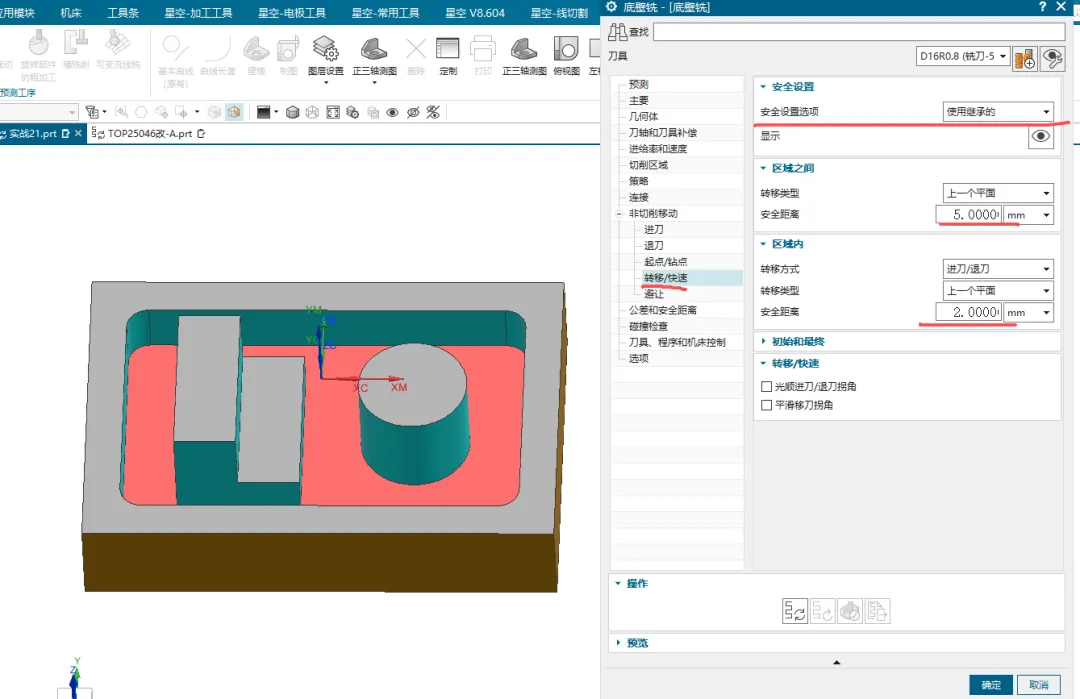
    • 转移方式
      :安全平面(Safe Plane)Z=30mm。

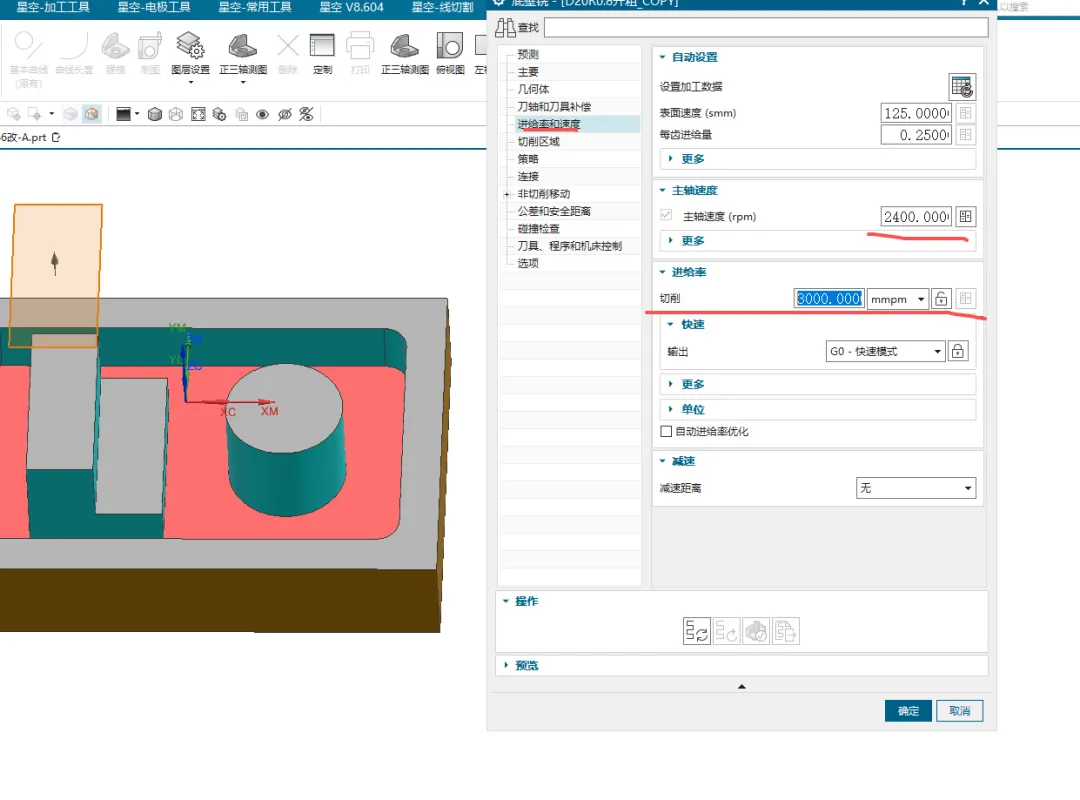
5. 进给率与转速

  • 切削速度(Vc)

6. 切削层与刀轨优化

  • 切削层控制
    • 最大深度:2mm
    • 最小深度:1mm(避免浅层空切)。
  • 刀轨优化
    :
    • 启用 “区域连接(Region Connection)” 减少空走刀。
    • 设置 “深度层优先” 完成单层所有区域再切下一层。

三、刀轨生成与检查

  1. 生成刀轨
    • 点击 “生成”,系统自动计算刀路(。
    • 刀轨特征:螺旋进刀→分层往复切削→螺旋退刀。
  2. 3D动态仿真
    • 检查刀具是否与侧壁碰撞(重点关注倾斜5°的侧壁)。
    • 确认底面余量均匀(0.3mm)。
  3. 过切检查
    • 启用 “过切检查(Gouge Check)”,确保无过切报警。

四、关键技巧与避坑指南

1. 深腔开粗防振

  • 分层策略
    :每刀深度不超过刀具直径的20%(φ12刀→2.4mm,案例设为0.3mm安全值,看材料硬度与切削性能)。
  • 刀具悬伸
    :悬伸长度≤4倍刀径(本例刀长75mm,悬伸15mm,满足要求)。

2. 余量控制

  • 侧壁余量
    :若后续需要精加工,开粗余量建议≥0.3mm,避免精加工余量不足。
  • 底面余量
    :与侧壁余量一致,防止精加工时刀具受力突变。

3. 进刀点优化

  • 开放区域
    :优先从型腔外部进刀,减少全刃切入冲击。
  • 封闭区域
    :螺旋进刀直径需小于型腔最小宽度(本例型腔最小宽度20mm>9.6mm,安全)。

4. 刀轨效率提升

  • 步距调整
    :粗加工步距可增至刀具直径80%(本例保守用70%保证稳定性)。
  • 高速加工模式
    :若机床支持,启用 “高速切削” 参数,减少拐角速度波动。

五、常见问题与解决

问题

原因

解决方案

刀轨在拐角处停顿

机床加减速限制

启用“拐角光顺”,降低进给率至80%

底部余量不均匀

刀具跳动或底面不平

检查刀具装夹,增加精加工余量

刀具寿命短

铝屑缠绕

使用压缩空气吹屑,提高主轴转速

层间残留余量高

步距过大

启用“层间清理”


六、总结

通过本案例,您可掌握NX底壁铣开粗的核心操作:

  1. 分层切削
     + 螺旋进刀 保证切削平稳性;
  2. 余量预留
     + 区域连接 提升效率与安全性;
  3. 动态仿真
     + 过切检查 确保程序可靠性。

实际加工前建议:

  • 在机床上试切(降低至50%进给率验证);
  • 监控刀具磨损,调整参数适配实际工况。

最新文章

随机文章